
Статьи
Введение: зачем стали нужен азот?
В современной металлообработке и машиностроении требования к ресурсу деталей растут экспоненциально. Классическая цементация (насыщение углеродом) долгое время оставалась золотым стандартом упрочнения, но она имеет существенный недостаток: после закалки деталь неизбежно деформируется, требуя дорогостоящей финишной шлифовки.
Азотирование — это процесс химико-термической обработки (ХТО), который решает эту проблему. В отличие от цементации, оно проводится при температурах ниже точки структурных превращений стали (аустенитизации), а финишная твёрдость достигается без дополнительной закалки. Деталь, прошедшая азотирование, сохраняет свою геометрию с точностью до микронов, получая при этом поверхность, по износостойкости и усталостной прочности превосходящую многие другие виды упрочнения.
В этом материале мы разберём технологию азотирования с позиции инженера-технолога: от выбора стали до контроля финальных параметров слоя.
Требуется азотирование стали?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Физика и химия процесса: что происходит в печи?
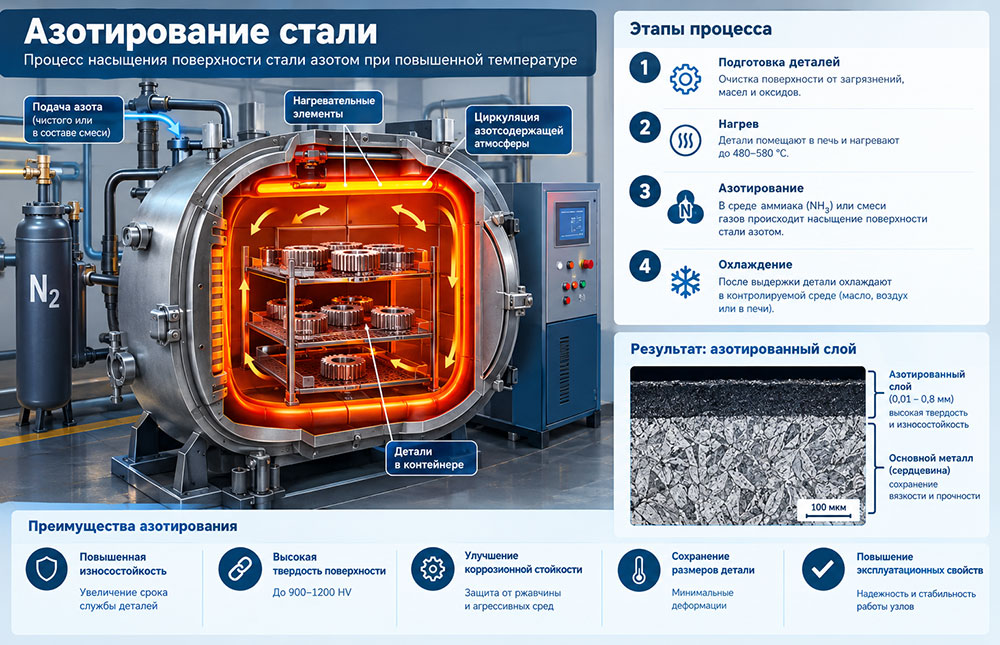
Процесс азотирования заключается в диффузии атомов азота в поверхностный слой стали. Источником азота служит диссоциирующий аммиак (NH3) или плазма.
При температуре 500–600 °C молекулы аммиака распадаются на азот и водород. Активные атомы азота проникают в кристаллическую решётку железа. В зависимости от концентрации азота, температуры и легирующих элементов стали в поверхностном слое формируются три зоны:
- Внешняя зона (ε-фаза, нитрид железа Fe2–3N): моноклинная или гексагональная решётка. Обладает экстремальной твёрдостью (до 1200 HV), но хрупкостью. При работе на трение может скалываться.
- Внутренняя зона (γ′-фаза, нитрид железа Fe4N): кубическая решётка. Твёрдость ниже (около 600–800 HV), но пластичность выше. Служит связующим звеном между хрупким слоем и сердцевиной.
- Диффузионный слой (азотистый феррит или легированный твёрдый раствор): самая важная часть. Здесь азот растворён в α-железе и образует нитриды легирующих элементов (хрома, молибдена, ванадия, алюминия). Именно эта зона обеспечивает сопротивление усталости и контактную выносливость. Твёрдость здесь плавно снижается от 600–800 HV до исходной твёрдости сердцевины.
2. Виды азотирования: выбираем технологию под задачу
Существует четыре основных промышленных метода азотирования, каждый из которых решает свой круг задач.
Газовое азотирование (традиционное)
Классика, проверенная десятилетиями. Детали помещаются в герметичный муфель, куда подаётся аммиак.
- Плюсы: простота оборудования, возможность обработки деталей сложной формы и больших габаритов, низкая стоимость процесса.
- Минусы: длительность (цикл может достигать 50–90 часов), риск хрупкости (ε-фаза), неравномерность слоя на разных участках детали из-за разной циркуляции газа.
- Нюанс: для управления фазовым составом сегодня применяют двухступенчатые режимы (Lehrer-диаграммы) или диссоциированный аммиак, чтобы подавить рост хрупкой ε-фазы.
Ионное (плазменное) азотирование
Самый современный и контролируемый метод. В вакуумной камере создаётся тлеющий разряд. Деталь служит катодом, ионы азота, ускоренные электрическим полем, бомбардируют поверхность, очищая её (эффект катодного распыления) и внедряя азот.
- Плюсы: идеально равномерный слой (включая глухие отверстия и внутренние полости), экологичность (нет аммиака), высокая скорость, возможность создания градиентных слоёв, экономия энергии (нагревается только деталь, а не весь объём печи).
- Минусы: высокая стоимость оборудования, эффект «тени» (сложность обработки глубоких узких пазов, куда не проникает плазма), высокие требования к квалификации оператора.
Жидкостное азотирование (в расплавленных солях)
Процесс ведётся в расплавленных солях (цианидах и карбонатах) при 550–580 °C.
- Плюсы: высочайшая скорость насыщения (в 2–3 раза быстрее газового), возможность одновременного насыщения углеродом и азотом (соль-процесс), что даёт тонкий, но очень твёрдый слой.
- Минусы: крайняя токсичность солей, агрессивная среда, требующая частой смены ванн, риск межкристаллитной коррозии. В современной промышленности применяется всё реже из-за экологических норм.
Азотирование в тлеющем разряде низкого давления (импульсное)
Подвид ионного азотирования, где полярность электродов периодически меняется. Это позволяет эффективно удалять диэлектрические плёнки с поверхности, обеспечивая обработку даже нержавеющих сталей без предварительного никелирования.
3. Режимы азотирования: температура как главный рычаг
Выбор температуры определяет баланс между скоростью процесса и сохранением структуры сердцевины.
Низкотемпературное азотирование (500–520 °C)
Стандарт для большинства конструкционных сталей. Позволяет получить максимальную твёрдость слоя (до 1200 HV) без риска отпуска предварительно закалённой сердцевины. Идеально для валов, шестерён, коленчатых валов. Скорость роста слоя умеренная — около 0,01–0,015 мм/ч.
Среднетемпературное азотирование (540–580 °C)
Применяется для ускорения процесса, когда геометрия детали не требует экстремальной точности. Твёрдость слоя немного снижается (до 800–1000 HV), но скорость роста увеличивается до 0,02–0,03 мм/ч. Часто используется для отливок и поковок, не прошедших предварительную закалку.
Высокотемпературное азотирование (600–620 °C)
Используется для аустенитных нержавеющих сталей (для перевода азота в твёрдый раствор) или для специальных высокохромистых сталей. Для обычных легированных сталей этот режим губителен: происходит рост зерна и резкое падение твёрдости из-за коагуляции нитридов.
Типовой цикл (на примере газового метода)
- Нагрев до температуры процесса в атмосфере чистого азота (предотвращает окисление).
- Выдержка при рабочей температуре в диссоциированном аммиаке (насыщение).
- Охлаждение в потоке аммиака или азота до 200 °C (предотвращает окисление и наводораживание).
4. Глубина слоя: расчёт, контроль и подводные камни
Глубина азотированного слоя (эффективная толщина диффузионной зоны) — ключевой параметр, определяющий ресурс детали при циклических нагрузках. В отличие от толщины общего слоя (включающего хрупкие нитриды), эффективная глубина измеряется по микроструктуре — до зоны, где твёрдость падает до 50 HV сверх твёрдости сердцевины.
Эмпирическая формула роста слоя
d = k · √τ, где:
- d — глубина слоя (мм);
- k — эмпирический коэффициент, зависящий от стали и температуры; для конструкционных сталей при 520–560 °C он составляет 0,08–0,10 мм/√ч;
- τ — время процесса (часы).
Из формулы видно главное правило: слой растёт по параболе. Первые 20 часов насыщают поверхность, следующие 20 часов увеличивают глубину лишь на 40% от предыдущего прироста. Слой 0,8 мм по этой же параболе требует около 80 часов насыщения. Попытка выйти на такую глубину за 40 часов означает форсирование режима — подъём температуры или активности аммиака, — а это даёт укрупнение нитридов, падение твёрдости и хрупкую структуру.
Факторы, влияющие на глубину
- Легирование: чем больше в стали алюминия, хрома, молибдена и ванадия, тем выше коэффициент k. Сталь 38Х2МЮА (с алюминием) азотируется в 2–3 раза быстрее, чем 40Х.
- Диссоциация аммиака: при газовом методе оптимальная диссоциация — 30–40%. Выше — процесс замедляется, ниже — растёт хрупкая ε-фаза.
- Предварительная термообработка: азотирование всегда проводится после окончательной закалки и высокого отпуска, причём отпуск выполняют при температуре на 20–30 °C выше температуры азотирования — иначе сердцевина «поплывёт» во время самого процесса. Твёрдость сердцевины должна быть не ниже 30–35 HRC: твёрдый слой держится только на прочной основе. На мягком металле он продавливается под контактной нагрузкой, садится в сердцевину и скалывается — так называемый эффект яичной скорлупы. Сама по себе глубина диффузии от твёрдости сердцевины не зависит: она определяется температурой и временем процесса.


5. Твёрдость слоя: от чего зависит и как измеряется
Твёрдость азотированного слоя — это производная от дисперсных нитридов легирующих элементов.
- Чистое железо: даёт твёрдость около 200–250 HV.
- Хромистые стали (40Х, 40ХН, 40ХФА): 600–800 HV.
- Стали с алюминием (38Х2МЮА): 1000–1200 HV; после финишной шлифовки — 900–1100 HV. Алюминий — самый мощный упрочнитель в азотировании, но именно его нитриды чувствительны к нагреву при шлифовании.
Важный нюанс: твёрдость, измеренная сразу после печи, и твёрдость после финишной шлифовки — это разные значения. При шлифовке происходит локальный нагрев. Если температура в зоне резания превысит 500 °C, нитриды алюминия начнут растворяться, и поверхностный слой «сядет». Твёрдость может упасть на 100–200 HV. Поэтому азотированные детали шлифуют только алмазным инструментом (эльбором) с обильным охлаждением и минимальными подачами.
Глубина и твёрдость азотированного слоя по маркам стали
Характеристики слоя зависят не только от режима, но и от марки: чем больше в стали нитридообразующих элементов — алюминия, хрома, молибдена, ванадия, — тем выше твёрдость. Поэтому азотировать «сталь вообще» нельзя: марку выбирают под требуемую твёрдость ещё на стадии проектирования детали.
| Марка стали | Группа | Режим (газовое) | Глубина слоя, мм | Твёрдость поверхности | Типовые детали |
|---|---|---|---|---|---|
| 38Х2МЮА | Специально для азотирования (Al 0,7–1,1%) | 500–530 °C, 20–40 ч | 0,3–0,6 | 900–1100 HV (≈65–70 HRC) | Распределительные валы, плунжеры, гильзы, направляющие прессов |
| 40Х, 40ХН, 40ХФА | Низколегированная (Cr без Al) | 520–560 °C, 25–40 ч | 0,4–0,7 | 600–800 HV | Втулки, штоки гидроцилиндров, пальцы, зубчатые колёса |
| 18ХГТ, 25ХГТ | Низколегированная (Cr + Mn + Ti) | 520–560 °C, 20–35 ч | 0,3–0,5 | 500–800 HV | Шестерни, зубчатые колёса редукторов |
| 30ХГСА, 40ХН2МА, 38ХН3МФА | Среднелегированная | 520–560 °C, 25–40 ч | 0,3–0,6 | 700–1000 HV | Ответственные валы, тяжелонагруженные зубчатые передачи, детали авиатехники |
| 45, 40, 50 | Углеродистая | 520–560 °C, 20–30 ч | до 0,5–0,7 | 450–550 HV (≈45 HRC) | Неответственные детали; твёрдость низкая — нитриды железа почти без легирующих |
| 12Х18Н10Т, 14Х17Н2 | Коррозионностойкая | 500–520 °C, 15–30 ч | 0,2–0,3 | до 1000–1200 HV | Детали в агрессивных средах; высокие температуры снижают коррозионную стойкость |
Зависимость основных параметров от режима при одной марке выглядит так:
| Температура | Время, ч | Глубина, мм | Твёрдость поверхности |
|---|---|---|---|
| 520 °C | 25–35 | 0,3–0,5 | 800–1000 HV |
| 560 °C | 40–60 | 0,5–0,7 | 600–800 HV |
Закономерность общая для всех марок: чем выше температура, тем глубже слой, но тем ниже твёрдость — нитриды укрупняются и коагулируют. Потому за глубиной и твёрдостью одновременно гнаться нельзя, а двухступенчатый режим применяют именно для того, чтобы получить и то, и другое.
Азотированию подвергают детали, работающие на износ и одновременно воспринимающие контактные нагрузки: кулачки распределительных валов, зубья шестерён, плунжеры и золотники гидравлики, штоки и гильзы цилиндров, направляющие станков, детали штампов. Заказать азотирование по чертежу можно у исполнителей портала.
Методы контроля
- Визуальный (по излому): сломанная деталь показывает чёткую границу белого хрупкого слоя и серой вязкой сердцевины. Метод для ОТК.
- Микроструктурный: шлиф, травление и замер под микроскопом. Самый точный метод определения эффективной глубины.
- По отпечатку (метод Виккерса): замер твёрдости на косом шлифе (под углом 6 градусов). Позволяет построить полную кривую падения твёрдости от поверхности к центру за один проход.
6. Типичные дефекты и как их избежать
- «Перемер» (хрупкость): слишком толстый слой ε-фазы. Деталь лопается при запрессовке. Решение: снижение активности аммиака, переход на двухступенчатый режим.
- Пятнистость: неравномерная твёрдость. Решение: для газового метода — улучшение циркуляции газа (внутренние экраны, перегородки); для ионного — проверка чистоты поверхности (отсутствие полировальных паст).
- Деформация: несмотря на низкие температуры, тонкостенные детали может «повести». Решение: азотирование в оправках или предварительная стабилизация (искусственное старение) заготовки.
- Коррозия: азотированный слой пористый (особенно после газового метода). Решение: масляное наполнение пор (пропитка в горячем масле под вакуумом) или тонкое хромирование.
Заключение
Азотирование — это не просто «закалка поверхности», а прецизионный инструмент инженера. В отличие от цементации, оно требует глубокого понимания не только металлургии, но и трибологии. Правильно подобранная марка стали (в идеале — 38Х2МЮА или аналоги), режим с контролируемой диссоциацией и учёт последующей мехобработки позволяют создавать узлы трения с ресурсом в десятки тысяч часов.
Переход от классического газового метода к плазменному в последние годы стал не просто данью моде, а производственной необходимостью. Ионное азотирование даёт ту повторяемость результатов, которая требуется для серийного производства ответственных авиационных, автомобильных и нефтегазовых компонентов, где цена микрона ошибки измеряется стоимостью всего агрегата.
Подробнее о других методах — в обзоре химико-термической обработки.
02.10.2026


