
Статьи
Оглавление
Фрезерование — это фундамент современного металлообрабатывающего производства. В отличие от токарной обработки, где вращается заготовка, во фрезерных операциях главенствует вращающийся многозубый инструмент, а заготовка совершает поступательное движение подачи. За десятилетия эволюции этот процесс разделился на множество узкоспециализированных и комплексных операций. Понимание их различий — ключ к выбору правильного оборудования, будь то классический универсальный станок или современный многоосевой обрабатывающий центр с ЧПУ.
Ниже представлен подробный разбор видов фрезерных работ по металлу, их технологических особенностей и областей применения.
Ищите кто оказывает услуги фрезерования?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Базовые виды фрезерования: геометрия резания
В основе классификации лежит взаимное расположение оси вращения инструмента и обрабатываемой поверхности.
Торцевое фрезерование
Это операция по обработке плоскостей, перпендикулярных оси вращения фрезы. Главная режущая кромка здесь — зубья, расположенные на торце инструмента. Периферийные (боковые) зубья играют вспомогательную роль, калибруя чистоту поверхности.
Задачи: создание базовых плоскостей, выравнивание привалочных поверхностей корпусных деталей, подготовка под дальнейшую чистовую обработку.
Особенность: торцевое фрезерование позволяет за один проход снять значительный припуск. На станках с ЧПУ оно часто используется как черновая операция для быстрого приведения габаритной заготовки к нужным размерам по высоте.
Цилиндрическое фрезерование
Здесь обработка ведется периферийными (боковыми) режущими кромками цилиндрической фрезы. Ось инструмента параллельна обрабатываемой поверхности.
Задачи: получение открытых пазов, обработка широких плоскостей, формирование уступов большой протяженности.
Особенность: в чистом виде на станках с ЧПУ применяется реже, чем торцевое, так как для широких поверхностей выгоднее использовать торцевые или дисковые фрезы. Однако цилиндрическое фрезерование незаменимо при работе на универсальных станках с делительными головками для создания винтовых канавок.
2. Вектор подачи: попутное и встречное фрезерование
Это два принципиально разных подхода к процессу резания, определяющих нагрузки на станок, стойкость инструмента и качество поверхности.
Попутное фрезерование (по подаче)
Вектор подачи заготовки совпадает с направлением вращения фрезы. Толщина стружки начинается с нуля и плавно нарастает до максимума к выходу зуба из материала.
Преимущества: минимальная нагрузка на механизм подачи станка, отсутствие эффекта «оттягивания» стола, высокая стойкость инструмента, отличное качество поверхности (отсутствие наклепа).
Требования: необходима идеальная жесткость системы СПИД (Станок — Приспособление — Инструмент — Деталь) и полное отсутствие зазоров (люфтов) в ходовом винте. Именно поэтому попутное фрезерование является стандартом де-факто для современных станков с ЧПУ с преднатянутыми ШВП.
Встречное фрезерование (против подачи)
Вектор подачи заготовки направлен навстречу вращению фрезы. Зуб врезается в металл с максимальной толщины стружки, которая затем сходит на нет.
Особенности: инструмент как бы «наползает» на деталь, создавая значительное осевое усилие, которое стремится приподнять заготовку со стола или отжать ее от упора.
Применение: на старых универсальных станках с изношенными винтовыми парами и люфтами встречное фрезерование — единственный способ избежать заклинивания. Оно прощает люфты, но дает высокую шероховатость, наклеп поверхности и быстро тупит фрезу из-за ударных нагрузок при входе в материал.
3. Инструмент и контур: концевое и фасонное фрезерование
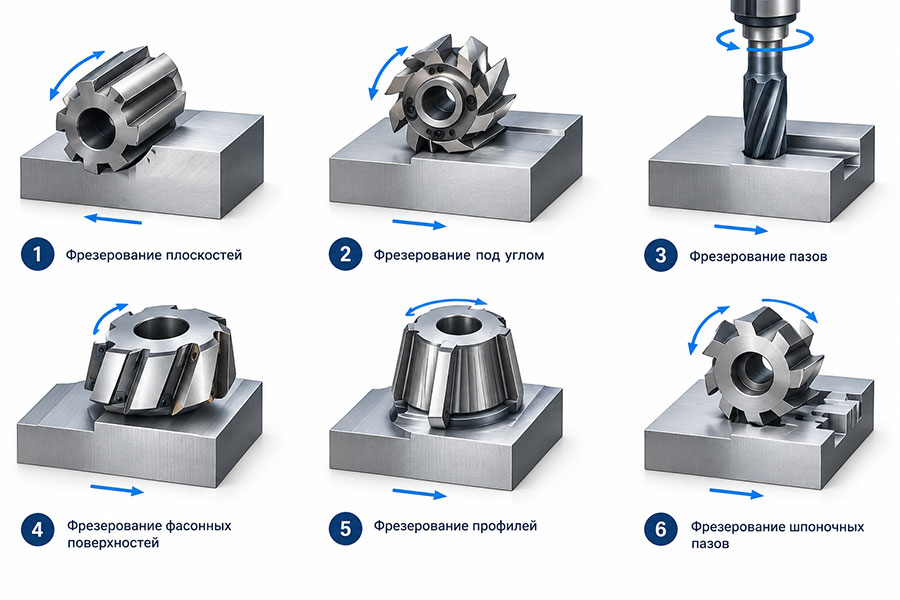
Концевое фрезерование
Работа ведется как торцом, так и боковой поверхностью концевой фрезы. Это самая вариативная операция в металлообработке.
Операции: обработка закрытых карманов, окон, колодцев, подсечек (внутренних выступов), а также контурная обработка по сложному 2D и 3D-профилю. На универсальных станках концевые фрезы — основной инструмент для создания пазов и уступов с ручным управлением подачей.
Фасонное фрезерование
Процесс получения поверхностей сложного криволинейного профиля за один или несколько проходов.
Инструмент: используются фасонные фрезы, профиль режущей кромки которых является зеркальным отображением требуемого профиля детали (галтели, ручьи, вогнутые и выпуклые радиусы).
Применение: на универсальных станках фасонное фрезерование требует изготовления дорогостоящей оснастки под конкретную деталь. На станках с ЧПУ фасонный профиль «рисуется» движением стандартного инструмента (концевой фрезы малого диаметра) по сложной траектории, заданной в CAM-системе.
4. Пазы, уступы и карманы: работа внутри контура
Обработка пазов
Различают открытые, закрытые и Т-образные пазы.
Технология: открытые пазы фрезеруются дисковыми или концевыми фрезами за один-два прохода по ширине. Закрытые пазы (карманы) требуют обязательного использования наклонного врезания (по спирали или маятниковому алгоритму) или предварительного засверливания в углу, чтобы не сломать фрезу при входе в сплошной металл. На станках с ЧПУ траектория движения инструмента при обработке пазов оптимизируется для исключения острых углов, губительных для стойкости инструмента.
Обработка уступов
Уступ — это сочетание двух взаимно перпендикулярных плоскостей.
Технология: формируется либо торцевой фрезой (если уступ широкий), либо концевой фрезой (для узких ступенек). На станках с ЧПУ обработка уступов часто объединяется с контурным фрезерованием в одну непрерывную траекторию.
Обработка карманов
Карманы — это углубления, со всех сторон окруженные телом заготовки.
Технология: самая ресурсоемкая операция. Включает в себя черновую выборку металла (послойную или высокоскоростную) и чистовую обработку стенок. На станках с ЧПУ для карманов критически важен алгоритм подвода и отвода инструмента (G41/G42 — коррекция на радиус инструмента), чтобы в углах не оставалось недообработанного материала.
5. Высший пилотаж: 3D-профили и резьбонарезание
3D-профили и рельефы
Обработка пресс-форм, штампов, лопаток турбин, импеллеров.
Технология: требует 3-х, 4-х или 5-осевых станков с ЧПУ. Фреза движется одновременно по трем линейным осям (X, Y, Z), а стол или шпиндель дополнительно наклоняются. Это позволяет подвести инструмент к поверхности под оптимальным углом, избегая подрезов на крутых стенках. На универсальных станках подобная работа практически невыполнима и ограничивается лишь ручным копированием простейших выпуклых форм.
Нарезание резьбы фрезой
Альтернатива классическому нарезанию метчиком.
Технология: дисковая резьбовая фреза или концевая фреза с многозаходной резьбой движется по спирали внутри или снаружи отверстия.
Преимущества: если фреза сломается в отверстии, она не заклинит (в отличие от метчика, который приходится выжигать), а осколки просто вымоются стружкой. Одна и та же фреза может нарезать резьбы разного диаметра, но с одинаковым шагом. На станках с ЧПУ это стандартная цикловая операция, позволяющая получать резьбы в глухих отверстиях с высокой точностью и отличным качеством поверхности без задиров.
Стратегический выбор: ЧПУ против универсала
Выбор между станком с числовым программным управлением и классическим универсальным фрезерным станком диктуется не бюджетом, а геометрией детали, серией выпуска и требованиями к допускам.
Когда безальтернативен фрезерный станок с ЧПУ:
Сложная 3D-геометрия. Любые криволинейные поверхности, лопатки, пресс-формы, импеллеры. Универсальный станок физически не способен воспроизвести траекторию, описываемую полиномами 3-5 степени.
Высокие требования к повторяемости (серийность). Если вам нужно изготовить 50 одинаковых корпусов с десятком отверстий и карманов, на универсальном станке второй и последующие экземпляры никогда не будут идентичны первому из-за человеческого фактора. ЧПУ обеспечит погрешность в пределах микронов на всей серии.
Жесткий график и сокращение вспомогательного времени. На станке с ЧПУ установка новой заготовки занимает 2-3 минуты, после чего оператор нажимает кнопку «Старт цикла». На универсальном станке каждая новая координата требует поворота лимбов, подвода, замера штангенциркулем и ручной подачи.
Микродетали. Обработка пазов шириной 0,5 мм или гравировка шрифтом 1,5 мм на универсальном станке превращается в лотерею из-за невозможности плавной ручной подачи. ЧПУ обеспечивает микронные шаги сервоприводов.
Комплексная обработка за один установ. Современные 5-осевые центры позволяют за одну установку детали выполнить торцевание, сверление под углом, контурную обработку и нарезание резьбы, исключая погрешности переустанова.
Когда универсальный фрезерный станок — осознанный выбор мастера:
Когда универсальный станок — осознанный выбор
Единичное производство и ремонт. Изготовление одной плиты, нестандартного кронштейна, расточка разбитого посадочного места в корпусе редуктора. Написание программы для ЧПУ, подбор инструмента и привязка нулей займут 40 минут, в то время как опытный фрезеровщик сделает эту деталь на универсале за 15 минут.
Простые геометрические формы. Обработка плоскостей, нарезка прямых шпоночных пазов, фрезерование лысок на валах, сверление и расточка отверстий по разметке. Здесь интеллект и моторика человека работают быстрее, чем ввод данных в стойку ЧПУ.
Грубые заготовки с неравномерным припуском. Если заготовка — это кусок поковки или необрезанного проката с перепадом высот в 10-15 мм, точная привязка инструмента на ЧПУ будет сбиваться при каждом касании. Универсальный станок позволяет оператору визуально контролировать врезание и плавно снимать неравномерный слой.
Отсутствие квалифицированного программиста. Универсальный станок требует только навыков металлообработки. Станок с ЧПУ требует связки «оператор-технолог-программист». Если в штате нет человека, способного грамотно написать постпроцессор и траекторию для сложного кармана, дорогой обрабатывающий центр превратится в очень дорогую подставку для инструмента.
Обработка материалов, вызывающих вибрацию. При работе с вязкими жаропрочными сплавами на больших вылетах инструмента оператор на универсальном станке тактильно чувствует начало вибрации и может мгновенно сбросить подачу. Станок с ЧПУ продолжит идти по программе, пока не сломает дорогостоящую фрезу.
Резюме: Универсальный станок — это скальпель в руках хирурга для точечных, уникальных операций. Станок с ЧПУ — это автоматизированная линия для тиражирования сложных инженерных решений. В современном эффективном производстве они не заменяют, а дополняют друг друга: черновая и сложная чистовая обработка уходит на ЧПУ, а слесарная подгонка, единичные доработки и ремонтный фонд остаются за универсальным оборудованием.
Резюме
Универсальный станок — это скальпель в руках хирурга для точечных, уникальных операций. Станок с ЧПУ — это автоматизированная линия для тиражирования сложных инженерных решений. В современном эффективном производстве они не заменяют, а дополняют друг друга: черновая и сложная чистовая обработка уходит на ЧПУ, а слесарная подгонка, единичные доработки и ремонтный фонд остаются за универсальным оборудованием.
29.09.2026


